En ångmantlad överföringslinje går från omgivningstemperatur till 160 C fyra gånger om dagen. Glandbultarna drogs åt enligt specifikationen vid idrifttagningen, men i slutet av den första veckan gråter packningen. Inget har lossnat. Fogen har helt enkelt förkortats med några hundradelar av en millimeter eftersom packning och packning slappnar av under värme, och en platt bricka kan inte följa den rörelsen. En Belleville springburk.
Den blandningen av kort slaglängd och hög kraft är anledningen till att koniska skivbrickor dyker upp på ventilhuvar, flänsbultar, sätesenheter och avlastningstrim mycket oftare än vad de flesta underhållsfiler registrerar. Att få dem rätt kommer ner till en handfull dimensioner och två staplingsbeslut, och de flesta fältfel går tillbaka till att en av dem hoppades över.
Vad en Belleville-vår faktiskt är
En Belleville-fjäder är en brickformad tryckfjäder som är formad som en ytlig stympad kon. Belastad axiellt plattar konen ut: avböjningen per skiva är vanligtvis långt under en millimeter, medan kraften den bär är stor för den höjd den upptar. De flesta industriella specifikationer följer DIN 2093, som fastställer dimensionsserien, tjocklekstoleransgrupperna och materialtillståndet.
Fyra värden beskriver delen: ytterdiameter, innerdiameter, materialtjocklek t och konhöjd h. Allt annat, inklusive formen på belastningskurvan och utmattningsbeteendet, följer av dem.
Definition: en Belleville-fjäder, även kallad en konisk skivfjäder eller skivbricka, lagrar elastisk energi genom att platta till en stympad kon. Förhållandet h/t, konhöjd dividerat med materialtjocklek, bestämmer dess last-avböjningsbeteende nästan på egen hand.
| Karakteristiskt | Belleville skivfjäder | Spiral kompressionsfjäder | Platt bricka |
| Tvinga in en kort stack | Hög, ofta kilonewton per skiva | Måttlig, kräver fri längd | Inga |
| Resor per element | Liten, vanligtvis 0,2 till 1,0 mm | Stora, tiotals millimeter | Noll |
| Typiskt felläge | Utmattningsspricka, belastningsförlust efter avslappning | Spänning, permanent set | Lossar, skakar |
| Typisk ventildrift | Gland spänningsförande belastning, sätesaktivering, skruvförband | Säkerhetsventil inställt tryck, ställdonets retur | Lastspridning under bulthuvuden |
Läsa last-deflektionskurvan innan du väljer ett h/t-förhållande
H/t-förhållandet bestämmer formen på last-avböjningskurvan, och därmed det jobb som fjädern kan göra.
Vid h/t nära 0,4 är kurvan nära en rät linje: en fördubbling av avböjningen fördubblar kraften ungefär. Det gör dimensioneringsaritmetiken enkel och passar skruvförband där arbetsvägen är liten och känd i förväg.
Vid h/t nära 0,75 planar kurvan ut genom mitten av dess rörelse. Kraften förändras väldigt lite över ett avböjningsband som kan vara flera tiondels millimeter brett, vilket är precis vad en spänningsbelastad gland vill ha: packningen slappnar av, skivan lossnar något och spänningen på packningen stannar innanför dess tätningsfönster istället för att kollapsa.
Över ungefär 1,3 vänder kurvan och skivan får negativ styvhet. Det beteendet är verkligt och användbart i övercentrerade mekanismer, men det är riskabelt under en bult: en skiva som snäpper igenom kan vända och förlora förspänning i en enda termisk utflykt. När ett underhållsteam rapporterar att en stack blev platt utan synlig anledning, kontrollera h/t innan du skyller på vridmomentproceduren.
Stapling: Hur serier och parallella konfigurationer ändrar last och färd
Parallell stapling multiplicerar kraften och seriestapling multiplicerar färden, och ingen stapel gör båda samtidigt utan att betala för det på höjden.
Kapslade i samma riktning beter sig n skivor som ett styvare element: kraften är n gånger en enda skiva medan färden förblir densamma. Omväxlande ansikte mot rygg, samma n skivor färdas n gånger så långt men bär bara kraften från en skiva. Kombinerade grupper, två parallella uppsättningar placerade i serie till exempel, multiplicerar båda värdena, till priset av en högre ficka och fler friktionsgränssnitt.
Parallell stack
- Force multiplicerat med antalet skivor
- Resa lika med en skiva
- Användbar för hög förspänning i en grund ficka
- Friktionen stiger snabbt med räkningen
Serie stack
- Resa multiplicerat med antalet skivor
- Kraft lika med en skiva
- Användbar för termisk rörelse och avkoppling
- Mjukare hastighet, längre installationshöjd
Friktion är den tysta variabeln. Varje skiva-till-skiva-gränssnitt förlorar ungefär 2 till 5 procent av den nominella kraften mellan laddnings- och lossningstakten, så en stack med tio skivor kan uppvisa märkbar hysteres och en torr stack kan läsas långt under katalogkurvan. Smörjda staplar drar åt denna spridning, även om smörjmedlet måste vara kompatibelt med processvätskan om fjädern sitter innanför den våta gränsen.
Där Belleville-brickor gör riktigt arbete i ventiler och rörledningar
I ventiler och rörenheter finns Belleville-fjädrar på tre ställen: bultförband som värms upp, packningar som måste hålla konstant påfrestning och säteskomponenter som behöver ett lätt, kontinuerligt tryck.
- Gland och motorhuv spänningsförande. En kort stapel under varje glandmutter håller packningsspänningen inom ett smalt band när ventilen värms upp och kyls. Två till fyra skivor i serie täcker vanligtvis färden på en ångventil.
- Flänsskruvförband. Termisk expansionsfel mellan kolstålrör och rostfria reglar är en klassisk lossningsmekanism, och en skivstapel kompenserar utan att behöva en längre regel.
- Sätens strömförsörjning. I kul- och vridspjällsventiler pressar en lätt skiva eller vågfjäder sätet mot stängningen vid lågt differenstryck, sedan tar processtrycket över tätningsbelastningen.
- Ställdon och lager förspänning. Kvartsvarvsväxellådor och elektriska ställdon använder små staplar för att ta bort axiellt spel från drivlinan.
- Avlastning trim och pilotsteg. Stabiliteten för inställt tryck beror på att fjäderhastigheten förblir konstant, och vissa pilotkonstruktioner använder skivstaplar där en spiralfjäder skulle stå för högt.
Det felmönster som visar sig oftast i högtemperaturkulventiler är ett säte som tätar kallt och gråter varmt. Sitsinsatsen växer, fjädern under den måste absorbera rörelsen och en underdimensionerad eller avslappnad fjäder tappar kontakttrycket precis när processen når temperatur. En ventil byggd för den uppgiften bör specificera sätesfjädermaterial och tillgänglig rörelse snarare än att lämna det till en generisk del.
 VATTEN pneumatisk högtemperaturkulventil Högtemperaturpneumatisk kulventil med förlängt fäste och värmeavledning, relevant när sätesfjädermaterial och rörelse måste passa termisk rörelse. Visa produkt →
Samma resonemang gäller för metalltätade kulventiler i abrasiv drift, där sätesfjädern måste överleva termisk rörelse och partikelinträngning samtidigt. Vår egen anteckning om metalltätade kulventiler under extrema driftsförhållanden går mer i detalj genom lastbanan.
På avlastningssidan är fjädern kalibreringselementet. En fjäderbelastad säkerhetsventil håller bara sitt inställda tryck så länge som fjäderhastigheten förblir stabil, så fjäderhuset, dess styrningar och eventuella extra skivelement förtjänar samma granskning som sätet och skivan.
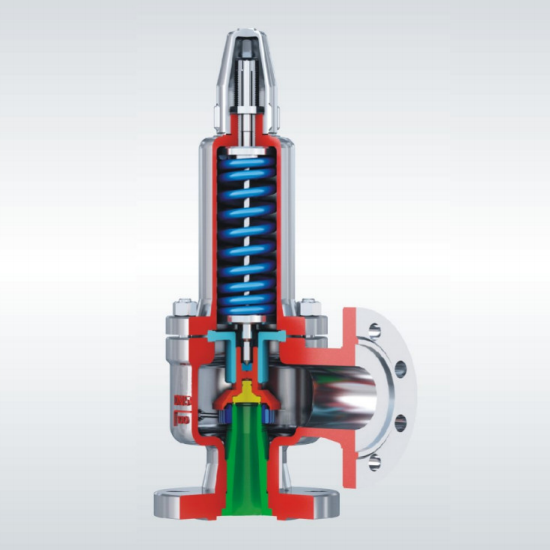 Fjäder fulllyft stängd säkerhetsventil Fjäderbelastad säkerhetsventil för övertrycksskydd, med A42Y-C och A42Y-P/R servicegränser och PN/DN dimensionstabeller för val. Visa produkt →
En praktisk regel från fältarbete: om fogen rör sig mer än 0,1 mm mellan kallt och varmt, eller om bulten slappnar av mer än 5 procent under den första veckan, är en vanlig bricka fel del och en kort skivstapel kommer vanligtvis att fixa det utan att göra om regeln.
Material, finish och toleransdetaljer som avgör livslängden
Materialkvalitet, kantskick och förinställd behandling avgör om en skiva överlever en miljon cykler eller spricker vid tiotusen, och de har större betydelse än katalogens belastningsgrad.
| Material | Temperaturvägledning | Korrosionsbeständighet | Typisk användning |
| 50CrV4 eller 51CrV4 fjäderstål | Upp till ca 250 C med nedstämpling | Låg, behöver plätering | Allmän industriell bultning och glands |
| 301 rostfritt | Upp till ca 200 C | Måttlig | Vatten, mat och lätt kemikalieplikt |
| 17-7PH nederbördshärdning rostfri | Upp till ca 350 C | Bra | Höga utmattningscykler, renare service |
| Inconel X-750 | Upp till ca 600 C | Hög | Trim för ånga, avgas och varmventil |
Fyra processdetaljer bär det mesta av den återstående risken:
- Kantavrundning, som tar bort det vassa hörnet där utmattningssprickor normalt börjar.
- Shot peening, som sätter ytan i kompression och lyfter utmattningslivet märkbart på cykeldelar.
- Förinställning till fast höjd, vilket tar bort restspänningar och stabiliserar konhöjden innan delen skickas.
- Ytbehandling, oavsett om det är fosfatering, zinkflake eller PTFE, vald för friktionskontroll lika mycket som för korrosion.
Förinställning är inte valfri i cykeltjänst. En skiva som har komprimerats till fast höjd en gång kommer att hålla sin konhöjd mycket bättre än en som inte har gjort det, och att hoppa över steget visas vanligtvis som flera procent av lastförlusten inom de första hundra cyklerna, långt innan någon utmattningsspricka är synlig.
En praktisk urvalssekvens
Arbeta från den belastning skarven ska hålla, inte från närmaste katalogsida.
- Definiera belastningsbandet. Ange den minsta belastning som fogen behöver för att täta och den maximala hårdvaran kan ta, och storlek sedan till mitten av det fönstret.
- Mät rörelsen. Termisk expansion, packningsavslappning och krypning bidrar till den rörelse som fjädern måste absorbera. Om siffran är under 0,2 mm räcker det oftast med en enda skiva.
- Välj skivan och förhållandet. Välj h/t nära 0,4 för en förutsägbar hastighet, eller nära 0,75 när konstant kraft över färden är viktigare än styvhet.
- Bestäm stacken. Serie för färd, parallell för kraft och kombinerade grupper endast när fickhöjden tillåter det.
- Kolla stress och miljö. Bekräfta att den beräknade spänningen ligger under utmattningsgränsen för materialet vid driftstemperatur, och att plätering eller smörjmedel överlever processvätskan.
Vanliga frågor
Är Belleville brickor och tallriksfjädrar samma sak?
Ja. Bellevillebricka, kondiskfjäder och tallriksfjäder beskriver alla samma stympad kondel, och den tyska standarden DIN 2093 använder termen Tellerfeder. Namngivningen varierar beroende på region och leverantörskatalog, men dimensioner och belastningsbeteende följer samma regler.
Kan stapling höja både last och färd samtidigt?
Inte med samma skivor i en enkel stack. Parallella grupper multiplicerar kraft och seriegrupper multiplicerar resor, så att höja båda kräver kombinerade grupper och en högre ficka. Två parallella par placerade i serie, till exempel, fördubblar båda värdena jämfört med en enda skiva, vid fyra gånger installationshöjden.
Hur mycket friktion är normalt i en stack?
Ungefär 2 till 5 procent av den nominella kraften per gränssnitt på en torr stapel, vilket visar sig som en skillnad mellan lastnings- och lossningskurvan. Smörjning minskar spridningen och effekten är tillräckligt liten för de flesta skruvförband när den väl har tagits med i beräkningen snarare än upptäckts under drift.
Behöver skivfjädrar åtdragas efter montering?
Mer sällan än plattbrickor, men den första värmecykeln flyttar fortfarande saker. Kontrollera bultbelastningen en gång efter att systemet når driftstemperatur och igen efter den första veckan; en förinställd stack med rätt storlek håller normalt inom några få procent från och med då.